
Rätt gängverktyg påverkar både gängkvalitet, processtabilitet och produktivitet. Samtidigt ställer material, gängtyp och bearbetningsmetod olika krav på verktyget.
Gängverktyg ingår i det bredare området skärande verktyg för metallbearbetning, där även svarvverktyg, borrverktyg och fräsverktyg ingår.
På MG Verktyg hjälper vi företag inom verkstadsindustrin att välja gängverktyg och gängningsverktyg utifrån material, gängdimension, håltyp, maskin och produktionskrav. Beroende på applikationen kan gängtappning, gängformning eller gängfräsning ge rätt förutsättningar för processen.
Målet är att skapa en stabil gängprocess som kombinerar god gängkvalitet, hög produktivitet och lång verktygslivslängd.
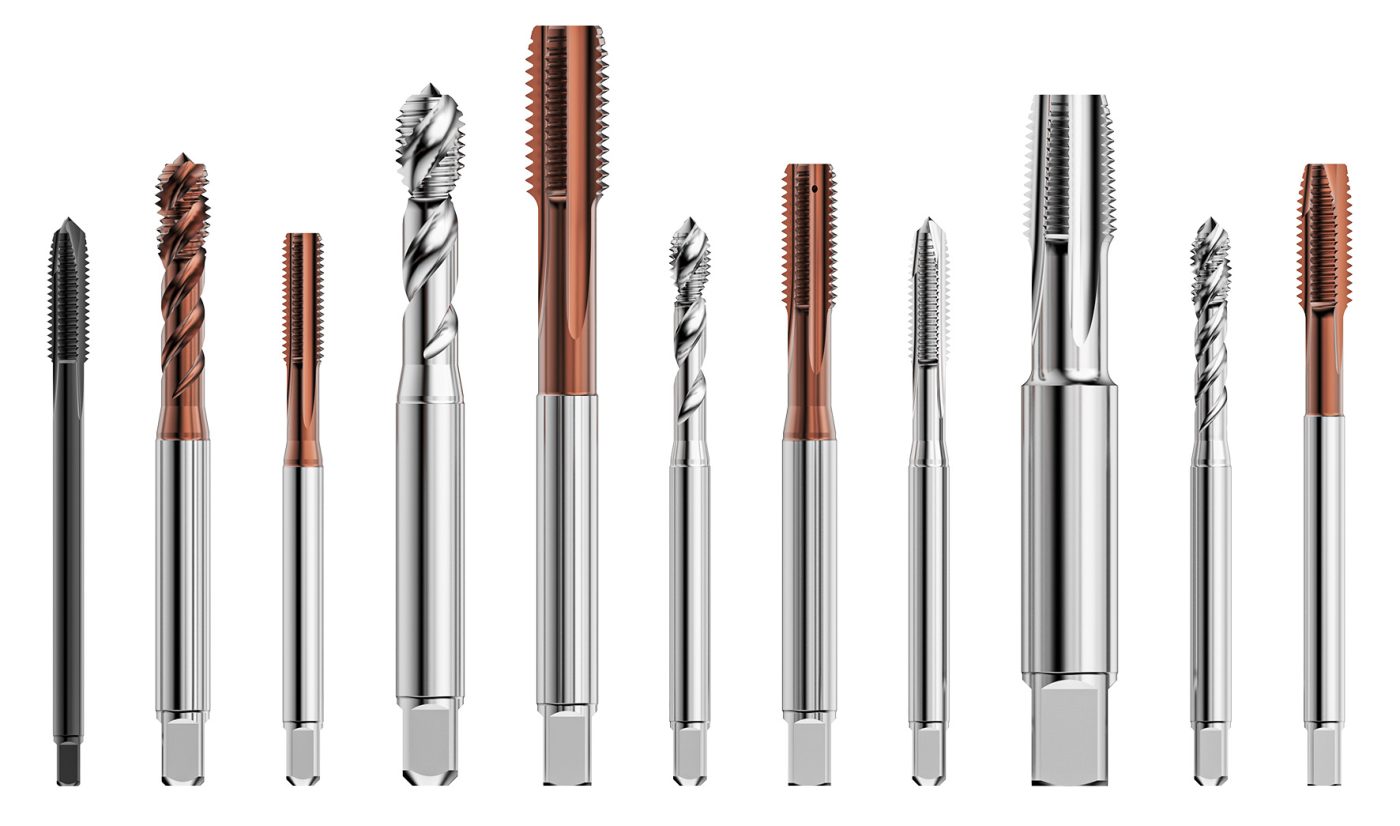
Gängverktyg för olika bearbetningsmetoder
Det finns flera metoder och gängningsverktyg för att skapa gängor i metalldetaljer. Därför behöver företaget välja både verktyg och bearbetningsmetod utifrån den aktuella applikationen.
Material, gängdimension, håltyp och maskin påverkar valet. Dessutom behöver man ta hänsyn till produktionsvolym och krav på processäkerhet.
Vanliga metoder omfattar:
- gängtappning
- gängformning
- gängfräsning
- gängsvarvning
Varje metod har sina egna egenskaper. Därför bör man bedöma hela applikationen innan man väljer lösning.
Gängtappar
Gängtappning är en etablerad metod för att skapa invändiga gängor. Den skärande gängtappen formar gängprofilen genom att avverka material från det förborrade hålet.
Gängtappar finns i olika geometrier och utföranden för olika material och applikationer. Dessutom påverkar håltypen vilket utförande som passar bäst. Gängtappning i ett genomgående hål ställer exempelvis andra krav på spånhanteringen än bearbetning av ett bottnat hål.
Vid val av gängtapp behöver man bland annat ta hänsyn till:
- arbetsstyckets material
- gängtyp och dimension
- genomgående eller bottnat hål
- kärnhålets diameter
- gängdjup
- skärhastighet
- kylning och smörjning
- spånhantering
Rätt kombination av verktyg och bearbetningsdata skapar bättre förutsättningar för en stabil process och lång verktygslivslängd.
Gängformare
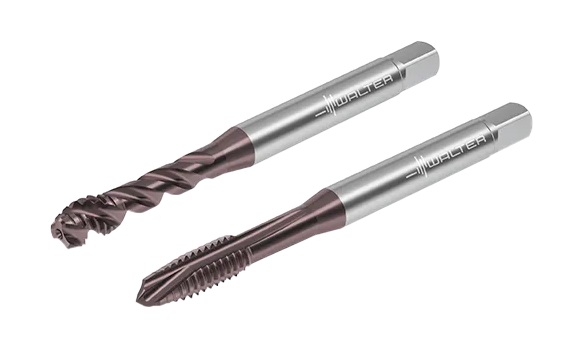
Gängformning skiljer sig från skärande gängtappning. En gängformare formar gängprofilen genom plastisk deformation av materialet i stället för att skära bort material.
Processen bildar därför inga skärande spån på samma sätt som en gängtapp. Det kan vara en viktig fördel i lämpliga material och applikationer.
Samtidigt ställer gängformning särskilda krav på bland annat arbetsmaterialet och kärnhålets diameter. Därför behöver man anpassa både förberedelsen av hålet och verktyget efter den aktuella processen.
Gängformning passar inte alla material. Däremot kan metoden ge en stabil och produktiv gängprocess när materialet och applikationen lämpar sig för formning.
Gängfräsar
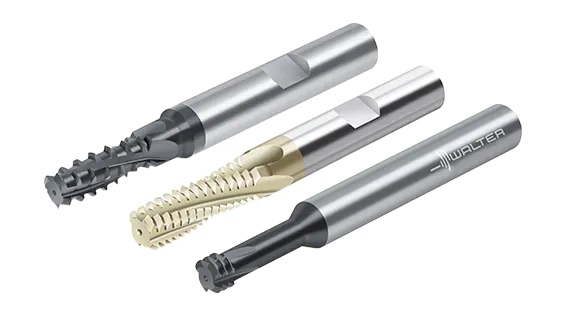
Vid gängfräsning skapar ett roterande fräsverktyg gängprofilen genom en programmerad rörelse i CNC-maskinen.
Gängfräsning ger stor flexibilitet och kan vara ett intressant alternativ till traditionell gängtappning. Metoden används med olika typer av gängfräsar, bland annat solida hårdmetallverktyg och verktyg med utbytbara skär.
En viktig fördel är att verktygets rörelse och CNC-programmeringen styr den färdiga gängan. Därför kan gängfräsning ge god kontroll över processen i lämpliga applikationer.
Samtidigt behöver verktygsdiameter, gängdimension, material, maskin och programmering fungera tillsammans. Rätt verktygsval och korrekta bearbetningsdata är därför avgörande för resultatet.
Gängtapp eller gängfräs?
Valet mellan gängtappning och gängfräsning beror på den aktuella tillverkningssituationen. Det finns ingen metod som automatiskt ger bäst resultat i alla applikationer.
Gängtappning är en vanlig och effektiv metod för invändiga gängor. Verktyget behöver dock passa materialet, håltypen och den aktuella gängdimensionen.
Gängfräsning använder i stället en fräsrörelse för att skapa gängan. Det ger andra möjligheter när en CNC-maskin och applikationen lämpar sig för metoden.
Vid valet bör man därför väga samman:
- material
- gängdimension
- gängdjup
- håltyp
- toleranskrav
- maskinens förutsättningar
- produktionsvolym
- krav på processäkerhet
Genom att analysera dessa faktorer blir det lättare att välja en metod som passar den verkliga produktionen.
Genomgående och bottnade hål ställer olika krav
Håltypen spelar en viktig roll när man väljer gängverktyg.
I ett genomgående hål kan spånen lämna hålet i bearbetningsriktningen när verktyget och spånbildningen lämpar sig för det. Vid gängtappning av ett bottnat hål behöver processen däremot hantera spånen utan att pressa dem mot hålets botten.
Därför använder man olika gängtappsgeometrier för olika typer av hål och material.
Även gängdjupet påverkar processen. Djupare gängor kan ställa högre krav på verktyget, kylningen och spånhanteringen.
Genom att välja gängverktyg efter håltypen skapar man bättre förutsättningar för en stabil process.
Materialet påverkar valet av gängverktyg
Arbetsstyckets material påverkar både verktygsval och bearbetningsdata. Stål, rostfritt stål, gjutjärn, aluminium och andra legeringar har olika egenskaper vid gängbearbetning.
Därför behöver man anpassa exempelvis verktygsgeometri, verktygsmaterial, beläggning och skärdata efter materialet.
Ett verktyg som fungerar bra i vanligt stål behöver inte ge samma resultat i exempelvis rostfritt stål. Dessutom påverkar materialets spånbildning hur man bör utforma processen vid skärande gängtappning.
Vid gängformning blir materialets formbarhet särskilt viktig eftersom verktyget formar materialet i stället för att skära bort det.
Rätt verktygsval börjar därför alltid med förståelse för arbetsmaterialet och den aktuella gängoperationen.
Kärnhålet är en viktig del av gängprocessen
Kärnhålets diameter har stor betydelse för resultatet. Därför behöver den föregående bearbetningen med rätt borrverktyg skapa rätt förutsättningar för den gängmetod som följer.
Gängtappning, gängformning och gängfräsning ställer inte identiska krav på det förberedda hålet. Framför allt vid gängformning spelar kärnhålets dimension en viktig roll eftersom verktyget förskjuter material när gängprofilen formas.
Kontrollera därför alltid rekommenderad kärnhålsdiameter för den aktuella kombinationen av verktyg, gänga och material.
En stabil hålbearbetning före gängningen bidrar dessutom till en mer förutsägbar process.
Skärdata, kylning och spånhantering
Rätt bearbetningsdata är en viktig del av en stabil gängprocess. Parametrarna behöver passa verktyget, materialet, gängdimensionen och bearbetningsmetoden.
Vid skärande gängtappning spelar spånhanteringen en särskilt viktig roll. Verktygets geometri behöver hjälpa processen att transportera spånen på ett kontrollerat sätt.
Även kylning och smörjning påverkar processens förutsättningar. Rätt lösning kan bidra till att minska friktion och värme samtidigt som processen får bättre förutsättningar för god verktygslivslängd.
Vid gängformning behöver man däremot ta hänsyn till att processen formar materialet utan traditionell spånbildning. Därför skiljer sig förutsättningarna från skärande gängtappning.
Målet är att anpassa bearbetningsdata och kylning efter den valda metoden i stället för att använda samma strategi för alla typer av gängverktyg.
Stabilitet och verktygsinfästning
En stabil gängprocess kräver mer än rätt verktyg. Maskinen, verktygshållaren, arbetsstycket och bearbetningsdata behöver fungera tillsammans.
En stabil uppspänning hjälper processen att hålla verktyget och arbetsstycket i rätt läge under bearbetningen.
Dessutom behöver verktygsinfästningen passa gängmetoden och maskinens förutsättningar. På så sätt minskar risken för problem som kan påverka gängkvaliteten eller verktygslivslängden.
Därför bör man bedöma hela bearbetningssituationen när man väljer lösning för gängning.
Gängverktyg som en del av en bättre verktygsekonomi
Det billigaste gängverktyget ger inte automatiskt den lägsta kostnaden per detalj.
Verktygslivslängd, produktivitet, maskintid, verktygsbyten och risken för kassation påverkar också den totala kostnaden.
Ett verktyg som ger en stabilare process eller längre verktygslivslängd kan därför vara det bättre ekonomiska valet även om inköpspriset är högre.
En genomtänkt verktygsekonomi innebär att företaget bedömer helheten i stället för att bara jämföra inköpspriset.
När gängprocessen inte fungerar som den ska
Problem vid gängning behöver inte alltid bero på själva gängverktyget. Ofta påverkar flera faktorer processen samtidigt.
Om verktygslivslängden blir kort eller gängkvaliteten varierar bör man därför kontrollera hela bearbetningssituationen.
Börja exempelvis med:
- rätt verktyg för materialet
- gängdimension och gängdjup
- kärnhålets diameter
- skärdata
- kylning eller smörjning
- spånhantering vid skärande gängtappning
- verktygsinfästning
- arbetsstyckets uppspänning
Genom att identifiera orsaken kan man optimera processen i stället för att automatiskt byta verktyg.
Vi hjälper dig att välja rätt gängverktyg
Det finns flera sätt att skapa en gänga och inget enskilt gängverktyg passar alla applikationer. Därför utgår vi på MG Verktyg från den faktiska bearbetningssituationen.
Vi tittar bland annat på material, gängtyp, dimension, håltyp, maskin och produktionskrav. Därefter kan vi hjälpa dig att välja en lösning som ger rätt balans mellan processäkerhet, produktivitet och ekonomi.
Oavsett om du arbetar med gängtappning, gängformning eller gängfräsning hjälper vi dig att hitta rätt gängverktyg för applikationen.
Behöver du hjälp att välja gängverktyg?
Vanliga frågor om gängverktyg
Vilket gängverktyg ska jag välja?
Utgå från den gänga du ska tillverka, arbetsstyckets material och maskinens förutsättningar. Bedöm därefter bland annat gängdimension, håltyp, gängdjup och produktionskrav.
Vad är skillnaden mellan en gängtapp och en gängfräs?
En skärande gängtapp skapar en invändig gänga genom att avverka material från ett förborrat hål. En gängfräs skapar gängprofilen genom en programmerad fräsrörelse i CNC-maskinen.
Vad är skillnaden mellan en gängtapp och en gängformare?
En skärande gängtapp avverkar material och bildar spån. En gängformare skapar i stället gängprofilen genom plastisk deformation av materialet utan traditionell spånbildning.
När passar gängfräsning?
Gängfräsning kan vara ett lämpligt alternativ när maskin, material, gängdimension och produktionskrav passar metoden. Eftersom processen kräver en programmerad fräsrörelse behöver maskinen och programmeringen också ge rätt förutsättningar.
Spelar materialet någon roll när man väljer gängverktyg?
Ja. Materialet påverkar bland annat verktygsgeometri, verktygsmaterial, beläggning och bearbetningsdata. Dessutom behöver materialet vara lämpligt för plastisk deformation om man vill använda gängformning.
Varför är kärnhålets diameter viktig?
Kärnhålets diameter påverkar den efterföljande gängprocessen. Fel dimension kan ge sämre förutsättningar för både gängkvalitet, processäkerhet och verktygslivslängd. Följ därför rekommendationerna för den aktuella gängan, verktyget och materialet.
Vad påverkar verktygslivslängden vid gängning?
Material, verktygsval, bearbetningsdata, kylning eller smörjning, kärnhålets dimension och processens stabilitet är några av faktorerna som påverkar verktygslivslängden.