

Rätt fräsverktyg påverkar både produktivitet, processtabilitet och kvaliteten på den bearbetade detaljen. Samtidigt ställer olika material, fräsoperationer och maskinförhållanden olika krav på verktyget.
Fräsverktyg ingår i det bredare området skärande verktyg för metallbearbetning, där även svarvverktyg, borrverktyg och gängverktyg ingår.
På MG Verktyg hjälper vi företag inom verkstadsindustrin att välja fräsverktyg utifrån material, operation och produktionskrav. Olika lösningar passar exempelvis för planfräsning, spårfräsning, hörnfräsning, profilfräsning och högmatningsfräsning.
Målet är att skapa en stabil fräsprocess som kombinerar hög produktivitet, god ytkvalitet och konkurrenskraftig kostnad per detalj.
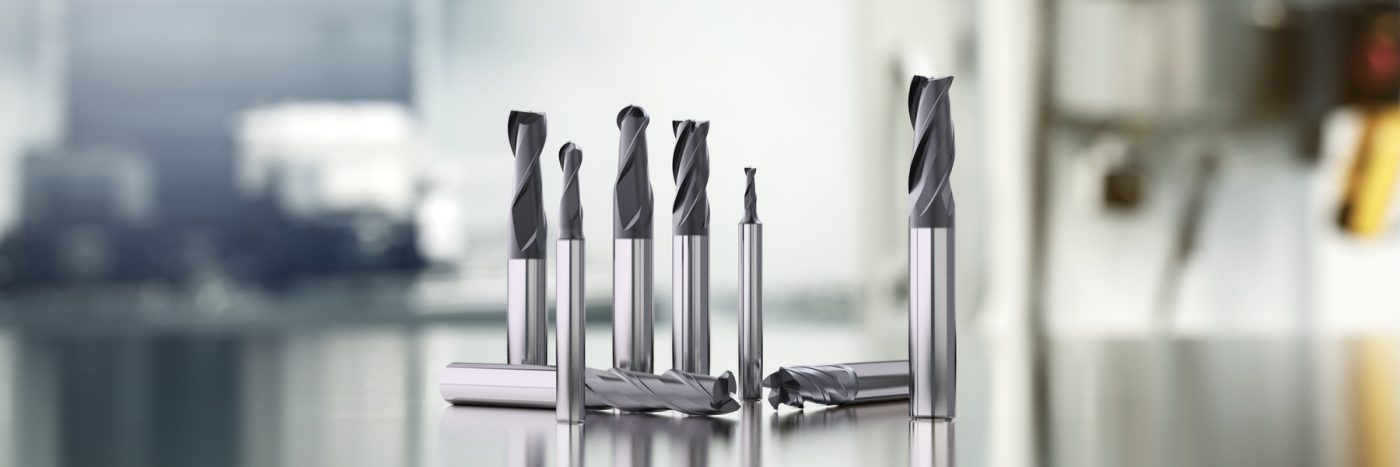
Fräsverktyg för olika typer av fräsning
Fräsning omfattar många olika bearbetningsoperationer. Därför behöver verktyget passa både detaljens geometri och den yta eller form som fräsningen ska skapa.
Dessutom påverkar materialet, maskinens stabilitet, uppspänningen och produktionskraven vilket verktyg som ger bäst resultat.
Ett genomtänkt val av fräsverktyg kan bidra till:
- hög produktivitet
- stabil bearbetning
- god ytkvalitet
- effektiv spånavgång
- lång och förutsägbar verktygslivslängd
- färre oplanerade verktygsbyten
- konkurrenskraftig kostnad per detalj
Bland de vanligaste lösningarna finns solida hårdmetallfräsar och fräsverktyg med utbytbara vändskär. Inom respektive grupp finns sedan verktyg och geometrier för olika typer av fräsoperationer.
Solida hårdmetallfräsar
Solida hårdmetallfräsar passar många typer av fräsoperationer och finns i ett stort antal geometrier, dimensioner och utföranden.
Exempelvis finns pinnfräsar, fullradiefräsar och olika verktygsgeometrier för bland annat spårfräsning, hörnfräsning och profilfräsning.
För att få ut rätt prestanda behöver man anpassa bland annat verktygsgeometri, antal skär, beläggning och skärdata efter materialet och operationen.
Verktygets diameter, skärlängd och utsprång påverkar också bearbetningen. Därför bör man bedöma hela applikationen i stället för att välja verktyg enbart efter dimension.
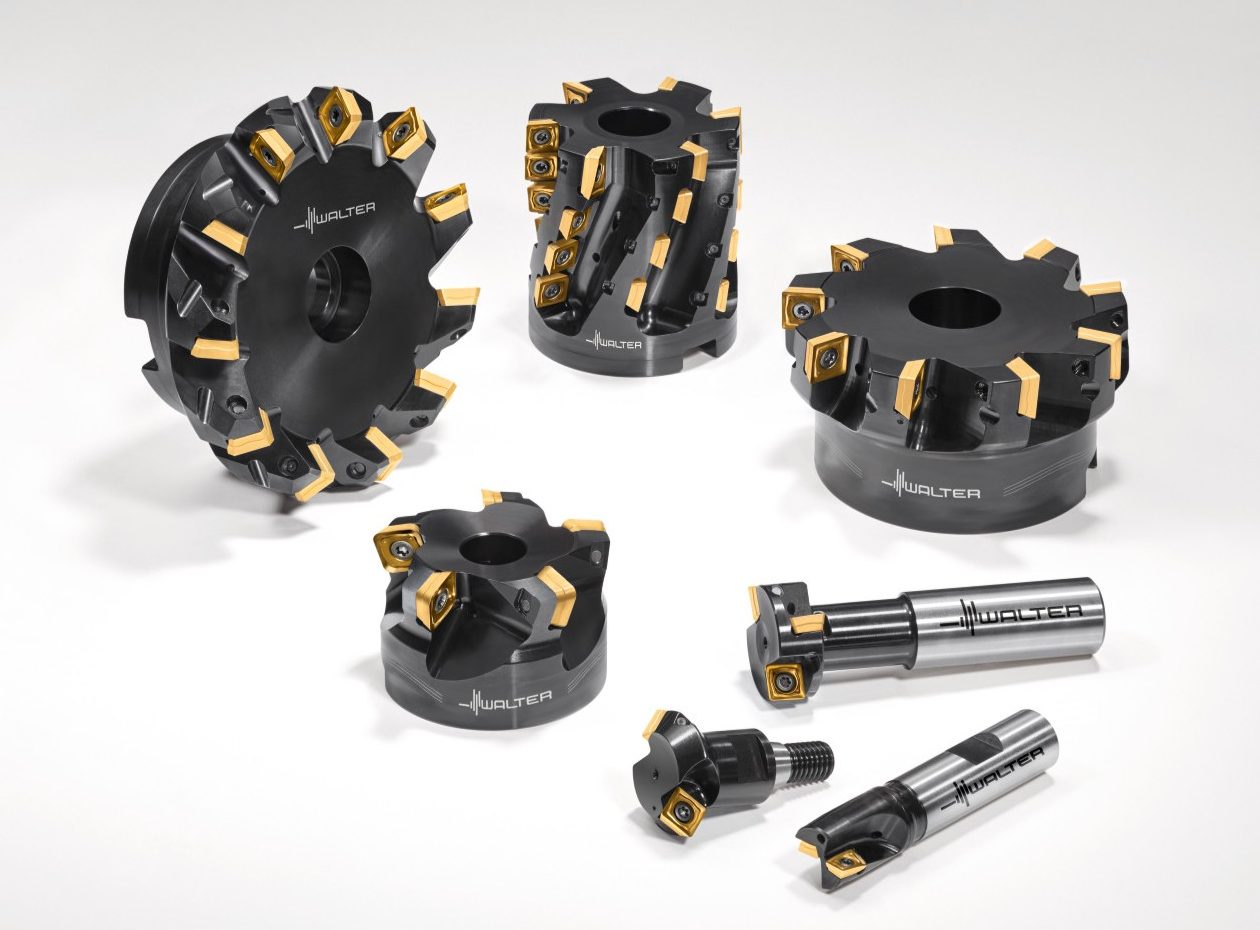
Fräsverktyg med vändskär
Fräsverktyg med vändskär använder en fräskropp med utbytbara skär. När ett skär når sin slitgräns kan operatören indexera eller byta skäret medan fräskroppen fortsätter att användas.
Den här typen av verktyg finns för många fräsoperationer, bland annat planfräsning, hörnfräsning, spårfräsning och högmatningsfräsning.
Rätt kombination av fräskropp, skärgeometri och skärsort behöver samtidigt passa materialet och bearbetningen. På så sätt skapar man bättre förutsättningar för en stabil process och god verktygsekonomi.
Planfräsning
Vid planfräsning bearbetar fräsverktyget en plan yta på arbetsstycket. Operationen förekommer ofta inom metallbearbetning och kan omfatta allt från grovbearbetning till finare slutbearbetning.
Valet av planfräs påverkas bland annat av:
- arbetsstyckets material
- önskat skärdjup
- maskinens effekt och stabilitet
- fräsdiameter
- önskad produktivitet
- krav på den bearbetade ytan
Olika verktygskonstruktioner och ingreppsvinklar ger olika egenskaper. Därför behöver man välja verktyg efter den aktuella operationen i stället för att använda samma lösning för alla typer av planfräsning.
En stabil uppspänning och rätt skärdata ger dessutom bättre förutsättningar för ett jämnt och repeterbart resultat.

Spårfräsning
Spårfräsning ställer andra krav på verktyget än planfräsning. Här arbetar fräsverktyget i ett mer begränsat utrymme, vilket gör spånavgång och verktygsstabilitet särskilt viktiga.
Spårets bredd, djup och geometri påverkar vilket fräsverktyg som passar bäst. Dessutom behöver verktygets skärande geometri och dimensioner motsvara den aktuella applikationen.
Vid djupare spår ökar kraven på effektiv spånevakuering. En stabil process minskar samtidigt risken för problem som kan påverka både verktyget och den bearbetade ytan.
Hörnfräsning
Vid hörnfräsning bearbetar verktyget två ytor samtidigt och skapar en skuldra. Operationen ställer därför krav på både verktygets geometri och stabiliteten i bearbetningen.
Verktygsvalet påverkas av bland annat skärdjup, material, åtkomlighet och krav på den färdiga geometrin.
Även här behöver man väga samman produktivitet och kvalitet. Rätt verktyg och bearbetningsdata skapar bättre förutsättningar för en stabil process och ett repeterbart resultat.
Profilfräsning och komplexa geometrier
Profilfräsning används när detaljen innehåller konturer, radier eller andra komplexa former.
Här spelar verktygets geometri en särskilt viktig roll. Exempelvis kan fullradiefräsar och andra profilverktyg ge åtkomst till geometrier som inte lämpar sig för traditionell plan- eller hörnfräsning.
Vid komplex fräsning behöver man dessutom ta hänsyn till verktygets kontakt med arbetsstycket. Verktygets belastning kan förändras längs fräsbanan, vilket ställer krav på både verktygsval och skärdata.
Högmatningsfräsning
Högmatningsfräsning kombinerar en liten ingreppsvinkel med ett relativt litet skärdjup och hög matning per tand. Metoden leder en stor del av skärkrafterna i axiell riktning mot spindeln, vilket kan bidra till en stabil bearbetningsprocess.
Metoden kan vara intressant när produktionen ställer höga krav på materialavverkning och produktivitet. Den passar flera typer av operationer, beroende på verktyg och applikation. Samtidigt behöver maskin, verktyg, uppspänning och programmering fungera tillsammans. Därför bör man alltid bedöma hela bearbetningssituationen innan man väljer högmatningsfräsning som strategi.
Materialet påverkar valet av fräsverktyg
Arbetsstyckets material påverkar verktygsvalet i hög grad. Stål, rostfritt stål, gjutjärn, aluminium, titan och andra legeringar har olika egenskaper vid fräsning.
Ett verktyg som fungerar bra i aluminium behöver därför inte vara rätt lösning för exempelvis rostfritt stål eller titan.
Vid valet behöver man bland annat bedöma:
- verktygsmaterial
- skärgeometri
- skärsort
- beläggning
- skärhastighet
- matning
- skärdjup
- kylning
Genom att anpassa verktyget och skärdata efter materialet skapar man bättre förutsättningar för stabil bearbetning, god verktygslivslängd och hög produktivitet.
Stabilitet och vibrationer vid fräsning
Fräsning innebär en intermittent skärprocess där skäreggarna går in i och lämnar ingreppet med arbetsstycket. Därför spelar stabiliteten stor roll för resultatet.
Maskinen, verktygshållaren, fräsverktyget och arbetsstyckets uppspänning behöver tillsammans skapa en stabil bearbetningssituation.
Ett långt verktygsutsprång eller en instabil uppspänning kan öka risken för vibrationer. Vibrationerna kan i sin tur påverka ytkvaliteten, verktygslivslängden och processens stabilitet.
Därför bör man bland annat:
- hålla verktygsutsprånget så kort som applikationen tillåter
- skapa en stabil uppspänning av arbetsstycket
- välja lämpligt fräsverktyg för operationen
- anpassa skärdata efter förutsättningarna
- kontrollera verktygshållare och infästning
En genomtänkt spännteknik och arbetsstycksuppspänning är därför en viktig del av en stabil fräsprocess.
Rätt skärdata för fräsning
Rätt fräsverktyg behöver också rätt skärdata för att kunna arbeta effektivt.
Skärhastighet, matning och skärdjup behöver passa verktyget, arbetsmaterialet och den aktuella fräsoperationen. Dessutom påverkar verktygets diameter och antal skär vilka parametrar som ger lämpliga förutsättningar.
För låga parametrar är inte automatiskt det mest ekonomiska valet. Samtidigt kan alltför aggressiva skärdata öka belastningen på verktyget och skapa en mindre stabil process.
Målet är därför att hitta en balans där produktivitet, verktygslivslängd och kvalitet fungerar tillsammans.
Fräsverktyg som en del av en bättre verktygsekonomi
Inköpspriset är bara en av faktorerna som avgör vad ett fräsverktyg faktiskt kostar i produktionen.
Ett verktyg som ger högre produktivitet, längre verktygslivslängd eller färre oplanerade stopp kan bidra till lägre kostnad per detalj även om själva inköpspriset är högre.
Därför bör man bedöma verktygets påverkan på hela processen. En genomtänkt verktygsekonomi hjälper företaget att väga samman verktygskostnad, produktivitet, maskintid och verktygslivslängd.
När fräsprocessen inte fungerar som den ska
Problem vid fräsning beror inte alltid på själva fräsverktyget. Hela bearbetningssituationen påverkar resultatet.
Om processen ger vibrationer, ojämn ytkvalitet eller kort verktygslivslängd bör man därför kontrollera flera faktorer.
Börja exempelvis med att kontrollera:
- verktygets geometri och skick
- skärdata
- verktygsutsprång
- verktygshållare
- arbetsstyckets uppspänning
- spånavgång
- maskinens stabilitet
Genom att identifiera den verkliga orsaken kan man optimera processen i stället för att automatiskt byta fräsverktyg.
Vi hjälper dig att välja rätt fräsverktyg
Det finns inget enskilt fräsverktyg som passar alla material och operationer. Därför utgår vi på MG Verktyg från den faktiska bearbetningssituationen.
Vi tittar bland annat på material, operation, maskin, uppspänning och produktionskrav. Därefter kan vi hjälpa dig att hitta en lösning som ger rätt balans mellan produktivitet, kvalitet och ekonomi.
Oavsett om du arbetar med planfräsning, spårfräsning, hörnfräsning eller andra fräsoperationer hjälper vi dig att hitta rätt verktyg för applikationen.
Behöver du hjälp att välja fräsverktyg eller optimera en befintlig fräsprocess?
Vanliga frågor om fräsverktyg
Vilket fräsverktyg ska jag välja?
Utgå från den fräsoperation du ska utföra, arbetsstyckets material och maskinens förutsättningar. Bedöm därefter bland annat verktygsdiameter, geometri, skärmaterial, skärdjup och krav på produktivitet och kvalitet.
Vad är skillnaden mellan en solid hårdmetallfräs och en fräs med vändskär?
En solid hårdmetallfräs har de skärande delarna integrerade i verktyget. Ett fräsverktyg med vändskär använder däremot en fräskropp med utbytbara skär som operatören kan indexera eller byta när skäreggen når sin slitgräns.
Vad använder man en planfräs till?
En planfräs bearbetar främst plana ytor på ett arbetsstycke. Verktygsvalet beror bland annat på material, önskat skärdjup, maskinens förutsättningar och kraven på den bearbetade ytan.
Vad är spårfräsning?
Vid spårfräsning bearbetar fräsverktyget ett spår i arbetsstycket. Spårets bredd, djup och geometri påverkar vilket verktyg som passar för operationen.
Vad är högmatningsfräsning?
Högmatningsfräsning kombinerar ett relativt litet skärdjup med hög matning per tand. I rätt applikation kan metoden ge hög produktivitet och effektiv materialavverkning.
Varför uppstår vibrationer vid fräsning?
Vibrationer kan bero på flera faktorer, exempelvis långt verktygsutsprång, otillräcklig uppspänning, verktygsval eller skärdata. Därför behöver man bedöma hela bearbetningssituationen när problem uppstår.
Hur får man längre verktygslivslängd vid fräsning?
Börja med att välja ett fräsverktyg som passar materialet och operationen. Anpassa därefter skärdata, verktygsutsprång och uppspänning efter bearbetningsförhållandena. Kontrollera även verktygets slitage regelbundet.