
När företag analyserar produktionskostnader hamnar material, maskiner och verktygens inköpspris ofta i fokus. Samtidigt kan flera mindre synliga kostnader påverka ekonomin genom hela tillverkningsprocessen.
Oplanerade verktygsbyten, kassationer, instabil uppspänning och andra processtörningar syns inte alltid tydligt som egna kostnadsposter. Däremot förbrukar de maskintid, operatörstid, material och produktionskapacitet.
Genom att identifiera dolda kostnader i metallbearbetningen kan företaget få en bättre bild av vad varje godkänd detalj faktiskt kostar att producera. Därmed blir det också lättare att prioritera rätt förbättringar.
I den här artikeln går vi igenom fem kostnadsdrivare som är värda att följa upp.

1. Oplanerade verktygsbyten
Ett planerat verktygsbyte behöver inte vara ett problem. Däremot kan ett oväntat verktygshaveri eller en kortare verktygslivslängd än planerat störa produktionen.
Beroende på processen kan operatören exempelvis behöva:
- Stoppa produktionen
- Byta verktyg eller skäregg
- Kontrollera verktyg och hållare
- Göra nödvändiga korrigeringar
- Kontrollera den första detaljen efter bytet
- Starta om produktionen
Dessutom kan ett verktygshaveri påverka arbetsstycket eller andra delar av processen.
Därför bör företaget följa den faktiska verktygslivslängden och planera byten där processen tillåter det. Ett stabilt och förutsägbart verktygsflöde ger bättre förutsättningar för att minska oplanerade stopp.
För omslipningsbara verktyg kan även planerad verktygsslipning och ombeläggning bli en del av verktygsstrategin.
2. Kassationer och omarbetningar
En kasserad detalj kostar mer än det material som företaget måste ersätta.
När en komponent redan har genomgått flera bearbetningssteg kan företaget även ha förbrukat:
- Maskintid
- Operatörstid
- Verktygslivslängd
- Energi
- Mättid
- Kvalitetskontroll
Dessutom behöver verksamheten ofta producera en ny detalj för att ändå uppnå önskat antal godkända komponenter.
Omarbetning innebär i stället att företaget använder ytterligare resurser för att försöka få en avvikande detalj att uppfylla kraven. Även det tar produktionskapacitet från annan tillverkning.
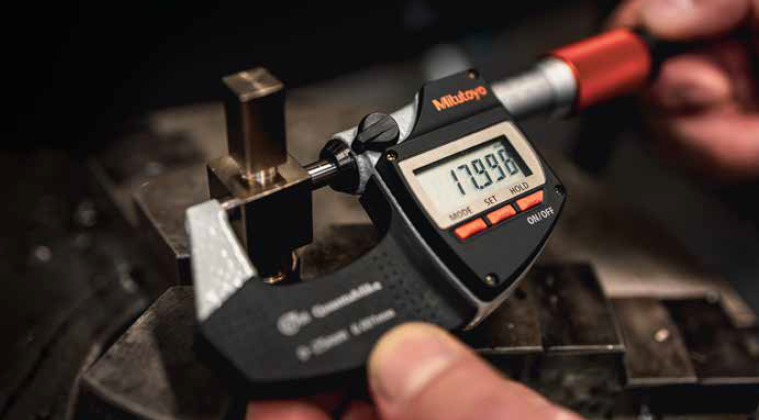
Därför är det viktigt att upptäcka avvikelser så tidigt som möjligt. Rätt mätutrustning för industrin och tydliga kontrollrutiner ger bättre förutsättningar för att fånga problem innan nästa produktionssteg.
3. Instabil arbetsstycksuppspänning
En instabil bearbetningsprocess behöver inte bero på skärverktyget. Arbetsstyckets uppspänning kan också påverka resultatet.
Otillräcklig stabilitet kan bland annat bidra till:
- Vibrationer
- Försämrad ytkvalitet
- Ojämnt verktygsslitage
- Måttavvikelser
- Begränsade möjligheter att använda effektiva skärdata
- Ökad risk för kassation

Om operatören behöver sänka skärdata för att hålla en instabil process under kontroll ökar dessutom cykeltiden.
Därför behöver företaget se spännteknik och arbetsstycksuppspänning som en del av produktions- och verktygsekonomin.
En stabil uppspänning ger bättre förutsättningar för att utnyttja både maskinen och skärverktyget effektivt.
4. Fel verktyg för applikationen
Det billigaste skärverktyget ger inte automatiskt lägst kostnad per producerad detalj. Samtidigt betyder ett högre verktygspris inte automatiskt bättre ekonomi.
Det avgörande är hur verktyget fungerar i den aktuella applikationen.
Ett olämpligt verktygsval kan exempelvis leda till:
- Kort verktygslivslängd
- Täta verktygsbyten
- Begränsade skärdata
- Instabil bearbetning
- Försämrad ytkvalitet
- Längre cykeltid
Därför behöver företaget väga samman verktygspris, verktygslivslängd, maskintid och produktionsresultat.
Rätt skärande verktyg för metallbearbetning ger bättre förutsättningar för en stabil och kostnadseffektiv process.
Vill du räkna mer konkret på detta? Läs vår guide om hur du beräknar kostnad per detalj.
5. Bristande processtyrning och uppföljning
Små variationer kan vara svåra att upptäcka när verksamheten inte följer processen systematiskt.
Om olika operatörer använder olika inställningar, verktygsbyten sker vid olika slitagegrader eller företaget saknar uppföljning av cykeltider kan variationen öka.
Det kan i sin tur bidra till:
- Varierande produktkvalitet
- Ojämn verktygslivslängd
- Fler korrigeringar
- Extra kontroller
- Svårare felsökning
- Ökad kassationsrisk
Tydliga arbetsrutiner och relevant produktionsdata gör det enklare att skilja en tillfällig avvikelse från ett återkommande processproblem.
Dessutom kan företaget följa utvecklingen över tid och kontrollera om en genomförd förbättring faktiskt gav önskat resultat.
Varför kan små kostnader bli stora över tid?
Ett enstaka verktygsbyte, några extra minuters maskintid eller en kasserad detalj behöver inte ha någon större ekonomisk betydelse isolerat.
Problemet uppstår när samma förlust upprepas.
Om exempelvis 30 sekunder extra tid uppstår på varje detalj i en serie på 10 000 detaljer, motsvarar det:
10 000 × 30 sekunder = 300 000 sekunder = cirka 83 timmar
Det visar varför processen behöver bedömas över hela produktionsvolymen.
Samma princip gäller verktygsbyten, kassationer, kontrolltid och andra återkommande aktiviteter. Därför behöver företaget följa både kostnad per detalj och hur ofta olika förluster uppstår.
Så identifierar du dolda kostnader i metallbearbetningen
Börja med verkliga produktionsdata i stället för uppskattningar.
Följ exempelvis:
- Faktisk cykeltid
- Antal godkända detaljer
- Kassation och omarbetning
- Verktygslivslängd
- Antal oplanerade verktygsbyten
- Ställtid
- Maskinstopp
- Mät- och kontrolltid
- Orsaker till återkommande processtörningar
Därefter kan företaget prioritera de förbättringar som ger störst effekt i den egna produktionen.
Det är också viktigt att jämföra samma nyckeltal före och efter en förändring. På så sätt går det att se om exempelvis ett nytt verktyg, en stabilare uppspänning eller förändrade skärdata verkligen sänker produktionskostnaden.
Så minskar du de dolda kostnaderna
Företaget behöver inte alltid göra stora investeringar. Ofta handlar förbättringsarbetet om att skapa bättre kontroll över den befintliga processen.
Planera verktygsbyten
Följ verktygslivslängden och byt verktyg utifrån verkligt slitage och processtabilitet när det är praktiskt möjligt.
Minska kassation och omarbetning
Identifiera var avvikelser uppstår och kontrollera processen innan nästa produktionssteg tillför ytterligare kostnad.
Förbättra uppspänningen
Ge arbetsstycket rätt stöd och anpassa uppspänningen efter detaljen och bearbetningen.
Optimera verktygsval och skärdata
Utvärdera verktygets prestanda utifrån hela processen och inte enbart inköpspriset.
Standardisera och följ upp
Dokumentera viktiga inställningar och följ upp verkliga resultat. Då blir det enklare att identifiera förändringar innan de utvecklas till större problem.
Checklista: var försvinner pengarna?
När du analyserar en produktionsprocess kan du kontrollera:
- Verktygsbyten: Sker fler oplanerade byten än förväntat?
- Verktygslivslängd: Varierar den mycket mellan körningar?
- Cykeltid: Är den faktiska tiden längre än den planerade?
- Kassation: Var i processen uppstår avvikelserna?
- Omarbetning: Hur mycket extra maskin- och operatörstid kräver den?
- Uppspänning: Begränsar instabilitet möjliga skärdata?
- Kvalitetskontroll: Uppstår extra kontroller på grund av en instabil process?
- Processtyrning: Följer operatörerna samma arbetssätt?
- Uppföljning: Vet företaget vilka avvikelser som återkommer?
Checklistan hjälper verksamheten att gå från antaganden till konkreta förbättringsområden.
Fem dolda kostnader i metallbearbetningen – sammanfattning
Dolda kostnader behöver inte vara stora var för sig. Däremot kan återkommande verktygsbyten, kassationer, instabil uppspänning, fel verktygsval och bristande processtyrning tillsammans påverka kostnaden per detalj och produktionskapaciteten.
Därför behöver företaget analysera hela processen och följa verkliga produktionsdata.
Genom stabilare processer, rätt verktyg, genomtänkt uppspänning och tillförlitlig kvalitetskontroll får verksamheten bättre möjligheter att minska förluster utan att kompromissa med kvaliteten.
Vill du läsa mer om hur verktyg, produktivitet och resursutnyttjande påverkar lönsamheten? Läs vår guide om Hållbar verktygsekonomi och kostnadsbesparingar.
Vill du minska kostnaden i din produktion?
MG Verktyg hjälper företag att utvärdera verktygslösningar, verktygsekonomi och bearbetningsprocesser utifrån den aktuella produktionen.
Kontakta MG Verktyg så hjälper vi dig att identifiera möjligheter till bättre produktivitet och lägre kostnad per detalj.